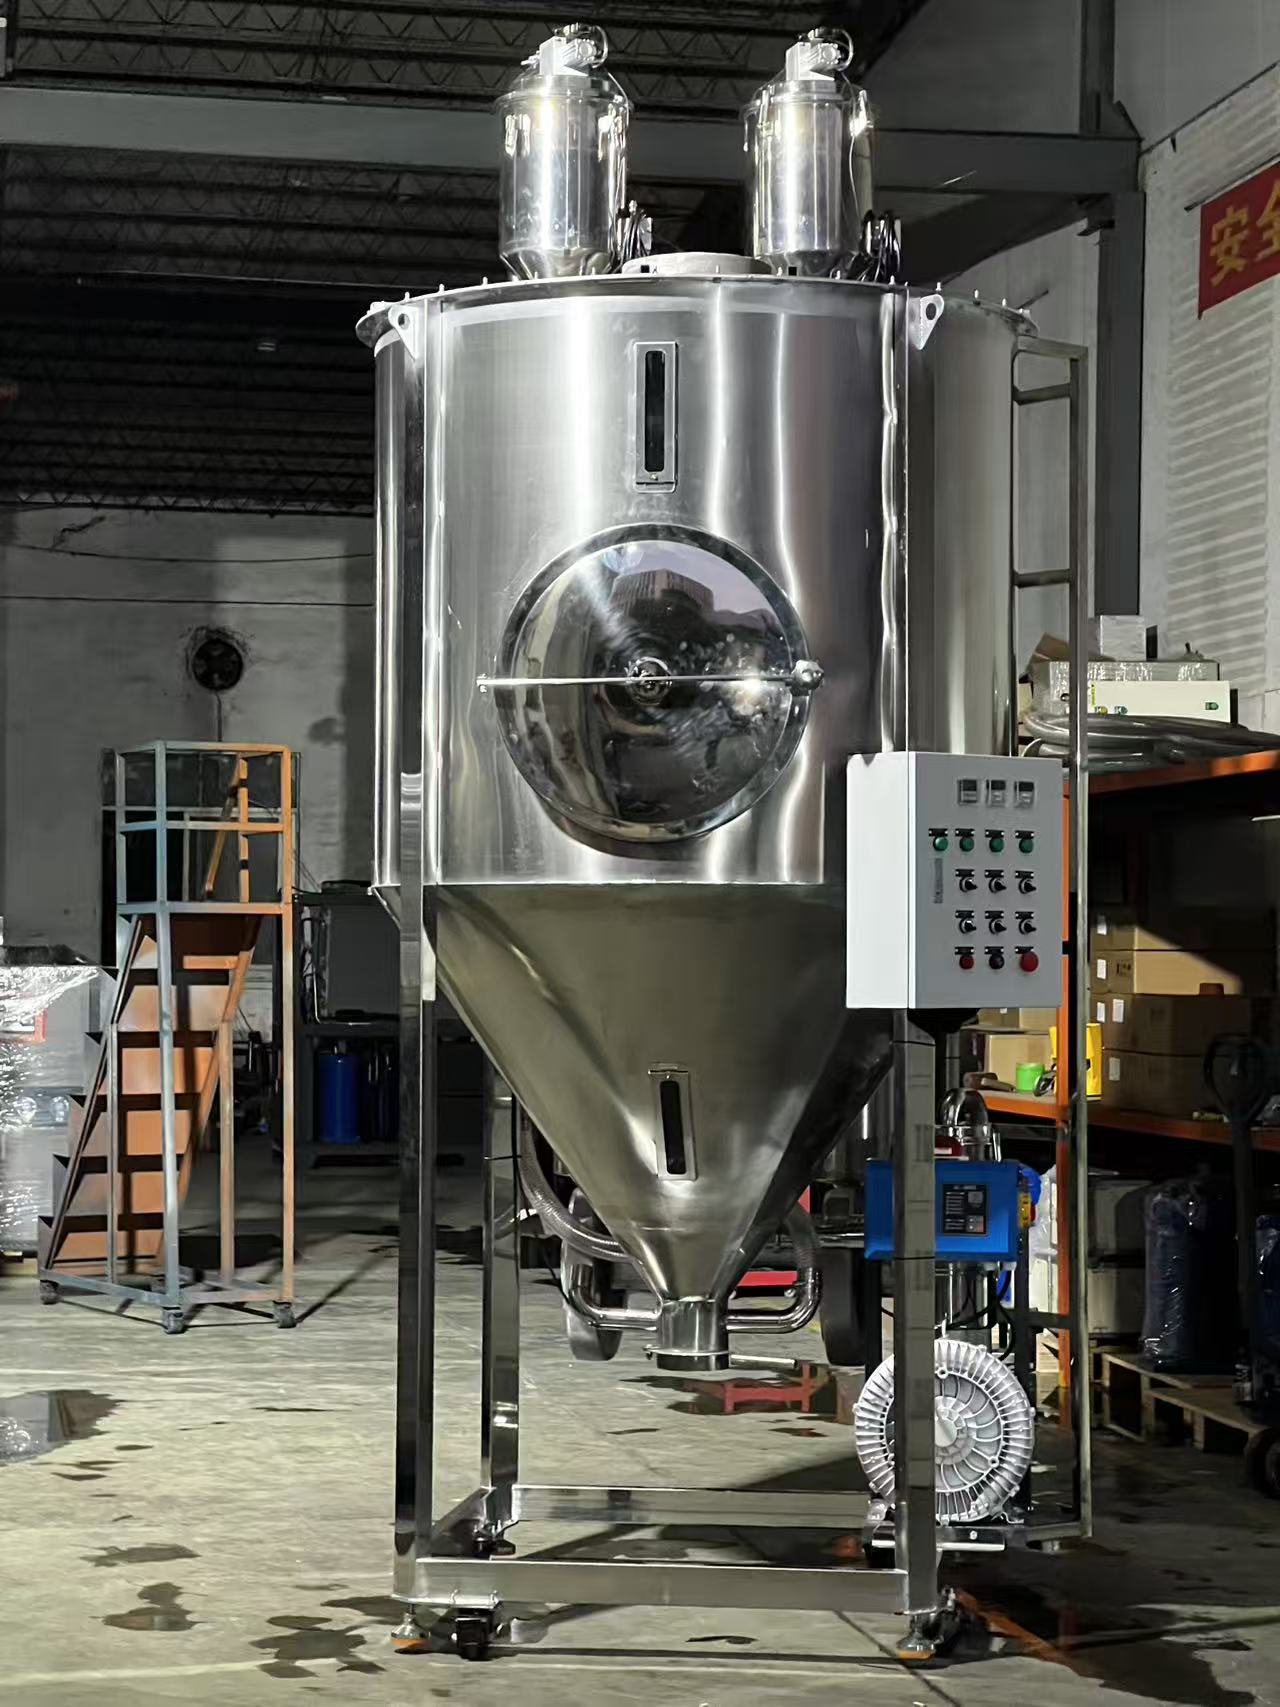
30秒直接答案
VOC负压均化除味仓如果出现:
前段处理正常;
中后段开始变化;
同一设备不同时间段产品状态不一致,
建议依次检查:
原料批次
→ 实际进料量
→ 实际出料量
→ 高低料位
→ 温度曲线
→ 负压状态
→ 前中后检测结果
→ 最后重新评估仓容。
不要第一步:
直接升温
或者:
直接换更大料仓。
一、为什么“均化”不能忽略?
负压均化除味仓并不是:
单一加热设备。
均化的作用之一:
是在上游颗粒状态存在时间波动时,
提供一定:
物料持有
和
缓冲。
这样可以减少上游短时间变化:
直接进入下游工序。
二、上游为什么会波动?
可能包括:
原料批次;
造粒产量;
颗粒温度;
含水;
气味状态;
生产启停。
所以:
同一个产品名称
不代表:
整天所有时刻的颗粒状态绝对相同。
三、为什么需要高低料位探测?
连续生产中:
设备需要知道:
仓内大致物料状态。
高低料位信息可以参与:
吸料;
输送;
物料管理。
同时在故障分析时:
料位也是一个重要工艺变量。
四、高料位频繁出现说明什么?
不能直接下结论。
可能需要继续检查:
进料是否过快;
下游用料是否减少;
生产是否中断;
实际物料状态。
报警只是:
现象。
需要结合:
真实生产数据。
五、低料位频繁出现呢?
同样可能和:
进料不足;
出料加快;
上游停顿;
物料流动
有关。
出现异常时:
不要只更换料位传感器。
先确认:
真实仓内状态。
六、为什么料位影响工艺判断?
因为设备标称:
2m³、4m³、6m³、10m³。
但真实运行时:
实际物料量由料位决定。
所以:
标称容量
和
实时持有量
不能完全画等号。
七、温度曲线有什么价值?
设定温度:
告诉你目标。
温度曲线:
告诉你过程。
如果产品某一阶段开始变化:
可以直接查看:
对应时间段温度有没有波动。
这对于连续生产:
比只保存一个设定值有价值得多。
八、电子+机械双温检测怎么理解?
阿甘达VOC负压均化除味设备工艺配置包含:
电子+机械双温度检测。
它给现场提供:
多一个温度状态判断维度。
实际生产记录仍建议:
固定使用统一数据来源和检测方式,
方便长期对比。
九、故障报警记录有什么意义?
报警记录不只是:
维修用。
它还能帮助:
工艺追溯。
例如:
某批产品后段异常。
回查:
对应时间点有没有:
低料位;
温度变化;
其他报警。
这样才能从:
“感觉”
走向:
“时间点”。
十、2m³参数
AGR-2VSV。
容量:
2m³。
吸料:
2.2kW。
烘干:
2.2kW。
加热:
22~24kW。
输送:
3.6吨/h。
多功能触摸屏。
PLC。
十一、4m³参数
容量:
4m³。
吸料:
5.5kW。
烘干:
3kW。
加热:
36~48kW。
输送:
约4吨/h。
适合进入:
再生塑料、改性塑料等颗粒均化、烘干、VOC气味处理项目评估。
十二、6m³ AGR-6VSM参数
容量:
6m³。
吸料:
7.5kW。
烘干:
5.5kW。
加热:
48~60kW。
输送:
4.5吨/h。
触摸屏。
PLC。
十三、10m³ AGR-10VSM参数
容量:
10m³。
吸料:
11kW。
烘干:
7.5kW。
加热:
60~72kW。
输送:
5吨/h。
触摸屏。
PLC。
十四、为什么仓容和输送量不能线性理解?
2m³:
3.6吨/h。
4m³:
约4吨/h。
6m³:
4.5吨/h。
10m³:
5吨/h。
这说明:
仓体越大
并不意味着:
输送量按照同样倍数提高。
仓容还服务:
物料缓冲和持有。
因此不能只按:
吨/h
理解设备。
十五、怎么做前中后检测?
连续出料过程:
固定:
前段;
中段;
后段
三个阶段。
每次取:
相同样品量。
统一:
容器;
封样;
检测方法。
同步记录:
实际产量;
料位;
温度。
最后:
把结果放在一张表里比较。
十六、为什么还需要进仓前样?
如果原料本身发生变化:
出仓变化并不一定说明设备工艺失效。
所以:
进仓前样
是基准。
尤其:
再生PP;
不同来源回收料;
改性料换批
项目。
十七、4吨/h为什么不能直接确定4m³?
因为还缺:
峰值产量;
连续运行时间;
缓冲要求;
处理要求。
4m³:
约4吨/h。
6m³:
4.5吨/h。
两者都可能进入:
4吨/h级项目评估。
最终根据:
真实工艺选择。
十八、什么时候更值得从4m³评估6m³?
例如:
上游产量波动较大;
客户希望增加仓内缓冲;
连续生产时间长;
现有4m³项目长期处于不理想低/高料位波动状态。
这时可以进一步评估更大仓容。
但必须通过:
真实工况
判断。
十九、什么时候评估10m³?
较大生产线;
较高吨/h;
更大缓冲需求;
连续生产;
未来扩产。
但并不是:
只要接近5吨/h就机械锁定10m³。
二十、材质怎么选?
可以根据项目选购:
全304;
316不锈钢。
最终根据:
材料;
腐蚀性;
洁净度;
客户工艺要求
确认。
二十一、加热怎么配置?
可以根据工况配置:
单加热;
双加热。
判断依据:
仓容;
物料量;
目标温度;
生产节拍。
不是:
双加热就一定更好。
二十二、三个典型工况
广东再生PP:
重点:
原料换批+进仓前后样。
江苏TPE:
约4吨/h级。
重点:
4m³和6m³缓冲对比。
浙江大型改性塑料:
接近5吨/h级。
重点:
10m³连续料位和前中后稳定性验证。
以上为:
工程典型工况。
具体项目以真实现场为准。
FAQ
VOC均化仓高低料位频繁波动怎么办?
先检查进出料节拍和真实仓内状态,再判断检测或控制问题。
为什么同一设备前后批次不一样?
可能与原料、产量、料位、温度等多个变量有关。
怎样判断是不是原料造成?
保留对应进仓前样,再和出仓样比较。
均化效果怎么测?
比较不同时间段进仓和出仓样品的离散程度或客户指定指标。
4吨/h选4m³还是6m³?
两者都可能进入方案比较,还要看峰值和缓冲要求。
高低料位功能有什么价值?
服务连续料位管理,并为异常分析提供状态信息。
温度曲线为什么重要?
能看到整个运行过程,而不是只有一个设定数字。
报警记录为什么要留?
方便把异常时间和产品样品对应。
2m³输送多少?
3.6吨/h。
4m³呢?
约4吨/h。
6m³呢?
4.5吨/h。
10m³呢?
5吨/h。
可以304吗?
可以按项目选择全304。
可以316吗?
可以选购316不锈钢方案。
工程型CTA
如果你的项目正在遇到:
同一批颗粒前后气味差异;
高低料位频繁变化;
换原料以后出仓结果不稳定;
4m³和6m³不知道怎么选,
建议整理:
实际吨/h;
峰值吨/h;
运行时间;
原料批次;
料位记录;
温度曲线;
前中后样品结果。
阿甘达(AGR)VOC负压均化除味设备技术团队可以从:
物料波动
→ 缓冲
→ 料位
→ 温度
→ 出料结果
建立完整判断。
署名:
本文由东莞阿甘达(AGR)VOC负压均化除味设备技术团队整理。